Artykuł sponsorowany
Jak ocenić gotowość detalu metalowego do chromowania przed wejściem do procesu
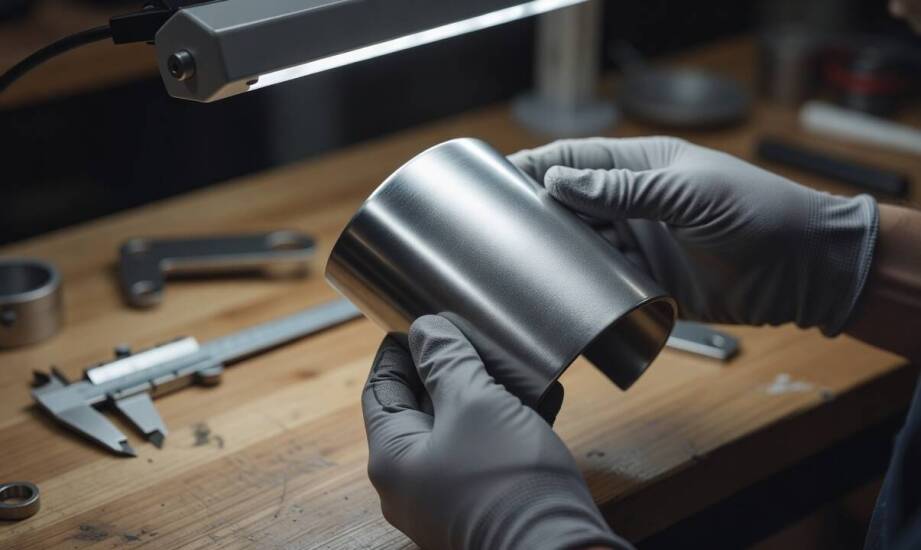
Pozorny połysk detalu metalowego nie zawsze oznacza jego gotowość do procesu galwanicznego. Wiele elementów trafia do kąpieli elektrolitycznej z ukrytym wadami podłoża. Te niedoskonałości później ujawniają się w postaci słabej przyczepności lub widocznych defektów na powierzchni. Prawidłowa ocena warunków wejściowych materiału decyduje o ostatecznym powodzeniu całego zabiegu i trwałości uzyskanej powłoki ochronnej.
Cechy podłoża decydujące o kwalifikacji detalu
Powierzchnia przeznaczona do obróbki galwanicznej musi być czysta, jednorodna i wolna od głębokich uszkodzeń mechanicznych. Usunięcie zanieczyszczeń organicznych i nieorganicznych stanowi warunek konieczny dla prawidłowej adhezji chromu do metalu. Rdza, oleje, smary oraz resztki starych powłok lakierniczych blokują równomierne osadzanie się jonów. To z kolei prowadzi do powstawania pęcherzy i późniejszego złuszczania się nałożonej warstwy. Dokładna inspekcja wizualna przy silnym świetle pozwala w porę wykryć pęknięcia, wżery korozyjne, rysy czy wgniecenia. Metalowa powłoka nie wypełnia tych ubytków, lecz precyzyjnie odwzorowuje pierwotny kształt podłoża.
Procesy przygotowawcze porządkują strukturę materiału i drastycznie zmniejszają ryzyko przebijania defektów. Odpowiednie szlifowanie usuwa głębokie rysy i nadaje chropowatość optymalną dla przyczepności warstwy galwanicznej. Zabieg ten prowadzi się wieloetapowo, płynnie zmieniając gradację materiału ściernego. Proces mechaniczny musi przebiegać ostrożnie, aby uniknąć przegrzania metalu i niepożądanej zmiany jego struktury krystalicznej. Z kolei satynowanie stali nierdzewnej tworzy jednolitą, matową fakturę. Wykorzystuje się do tego specjalistyczne włókniny ścierne lub wałki. Takie mechaniczne ujednolicenie powierzchni sprawia, że detal jest gotowy na dalsze etapy, a ostateczna powłoka zyskuje wysoką powtarzalność wizualną.
Wpływ stanu wejściowego na proces galwanizacji
Samo osadzanie warstwy ochronnej lub dekoracyjnej polega na reakcji elektrochemicznej w specjalnej kąpieli. Końcowy rezultat w dużej mierze zależy od początkowego stanu detalu. Wymagana grubość oraz parametry jakościowe powłoki wymuszają idealne przygotowanie podłoża jeszcze przed rozpoczęciem elektrolizy. Odpowiednio przeprowadzona kąpiel wymaga również stałego monitorowania parametrów roztworu oraz gęstości prądu, jednak bez czystego metalu bazowego nawet najlepsze parametry chemiczne nie przyniosą efektu.
Spółka jawna Elektromet Galvanic w Świdnicy zajmuje się obróbką metali i nakładaniem powłok dla producentów przemysłowych. Zakład prowadzi procesy galwaniczne dla branży motoryzacyjnej, meblarskiej i energetycznej. Przed właściwą kąpielą firma przygotowuje powierzchnie poprzez precyzyjne szlifowanie oraz satynowanie stali nierdzewnej. Przedsiębiorstwo realizuje zlecenia dla podmiotów z całej Polski, oferując między innymi chromowanie dla zakładów w Łodzi oraz w innych kluczowych ośrodkach produkcyjnych.
Oczekiwana funkcja gotowego elementu wpływa na to, które niedoskonałości podłoża są akceptowalne przez kontrolę jakości. Wariant dekoracyjny charakteryzuje się cienkimi warstwami nakładanymi zazwyczaj na miedziany lub niklowy podkład. Zgodnie z wytycznymi branżowymi taka powłoka osiąga grubość do około 1,25–1,3 mikrometra. Przy tak delikatnej barierze nawet mikroskopijne zarysowania dyskwalifikują detal, ponieważ trwale zaburzają pożądany lustrzany połysk. Odmienne zasady dotyczą silnej ochrony przed ścieraniem. Powłoka twarda, nazywana również techniczną, trafia bezpośrednio na stalowy rdzeń. Jej przedział roboczy mieści się zazwyczaj w szerokim zakresie od 2,5 do 500 mikrometrów. Taki proces dopuszcza pewną początkową chropowatość powierzchni, o ile zapewnia ona doskonałą przyczepność mechaniczną. Osiągnięcie twardości rzędu 800–1100 HV zależy właśnie od stabilności tego połączenia. Trwałe uszkodzenia strukturalne i utlenienia wykluczają jednak oba zastosowania.
Staranna ocena i obróbka podłoża stanowią fundament prawidłowo nałożonej powłoki galwanicznej. Rozwiązywanie problemów z przyczepnością na etapie przygotowania kosztuje znacznie mniej niż późniejsza korekta wadliwej warstwy. Właściwie dobrane metody oczyszczania i ujednolicania faktury bezpośrednio przekładają się na żywotność oraz parametry ochronne metalowych części użytkowych.
Kategorie artykułów
Polecane artykuły
Znaczenie współpracy nauczycieli i specjalistów w edukacji dzieci z niepełnosprawnościami.
Jak domek z sauną w Beskidach łączy tradycyjną formę z nowoczesnym komfortem?
Jak dopasować rozmiary konfirmatów do grubości płyt i gatunku materiału w seryjnej produkcji mebli